초보자를 위한 머신비전 도입 방법, 카메라부터 검사 기준까지
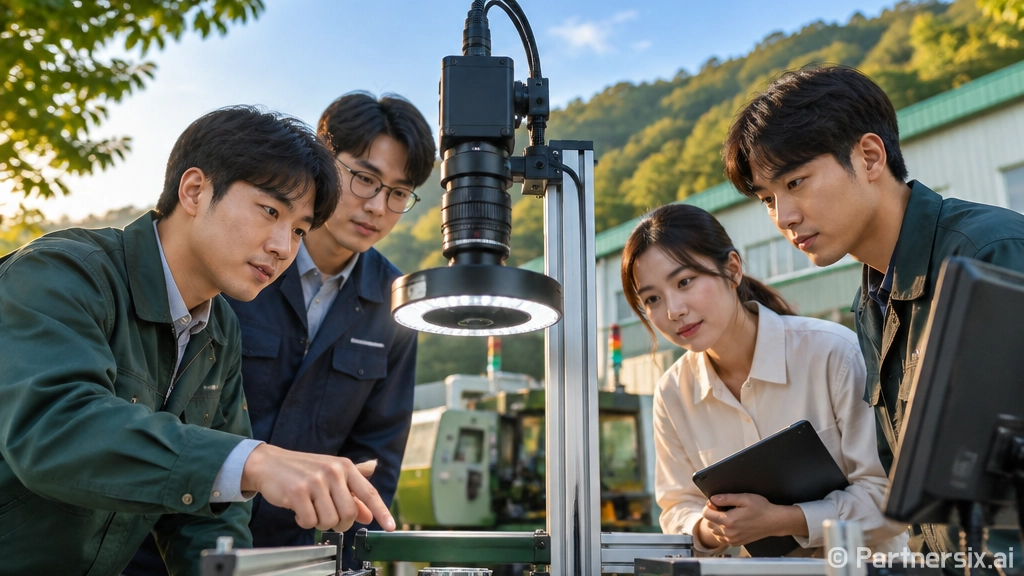
얼마 전 작은 제조 현장을 방문했는데, 작업자가 완제품을 하나씩 들어 올려 흠집을 확인하고 있었습니다. 숙련된 분이라 속도는 빨랐지만, 하루 종일 같은 자세로 검사하다 보니 오후가 되면 놓치는 부분이 생긴다고 하더군요. 그때 현장 담당자가 꺼낸 말이 바로 머신비전이었습니다. 사람 눈으로 하던 검사를 카메라와 소프트웨어가 대신해 주는 방식인데, 막상 도입하려고 하면 카메라부터 조명, 렌즈, 판정 기준까지 생각할 게 꽤 많습니다.
머신비전은 어디에 쓰기 좋은가
머신비전은 제품을 촬영한 뒤 이미지에서 필요한 정보를 읽어내는 기술입니다. 단순히 사진을 찍는 장비가 아니라, 제품의 크기, 위치, 색상 차이, 흠집, 오염, 누락 여부를 판단하는 검사 시스템에 가깝습니다.
예를 들어 식품 포장 라인에서는 라벨이 비뚤어졌는지, 유통기한 인쇄가 빠졌는지 확인할 수 있습니다. 전자부품 공정에서는 납땜 상태나 부품 장착 방향을 검사하고, 자동차 부품 공장에서는 볼트 체결 여부나 표면 찍힘을 찾는 데 쓰입니다. 사람이 1분에 20개를 안정적으로 보더라도 생산 라인이 1분에 100개 이상 지나가면 눈검사만으로는 한계가 생깁니다.
- 반복되는 외관 검사가 많은 공정
- 불량 기준이 비교적 명확한 제품
- 검사 속도와 기록 관리가 중요한 라인
- 작업자마다 판정 차이가 생기는 업무
다만 모든 현장에 바로 맞는 만능 기술은 아닙니다. 불량 형태가 너무 다양하거나, 제품 위치가 계속 달라지거나, 표면 반사가 심하면 사전 테스트가 꼭 필요합니다.
처음 도입할 때는 검사 목적부터 좁히기
머신비전 이야기가 나오면 많은 분들이 먼저 카메라 성능을 묻습니다. 그런데 실제로는 장비보다 검사 목적을 먼저 잡는 편이 훨씬 편합니다. 무엇을 찾을지 흐릿하면 아무리 좋은 카메라를 써도 판정이 흔들립니다.
예를 들어 “불량을 잡고 싶다”는 말은 너무 넓습니다. “뚜껑이 완전히 닫히지 않은 제품을 찾는다”, “인쇄 글자가 2mm 이상 밀린 제품을 제외한다”, “표면에 지름 0.5mm 이상 검은 점이 있으면 불량 처리한다”처럼 기준이 숫자로 바뀌면 설계가 쉬워집니다.
검사 항목을 숫자로 바꾸는 예
- 흠집: 길이 1mm 이상이면 불량
- 위치: 기준선에서 0.8mm 이상 벗어나면 불량
- 색상: 정상 샘플보다 밝기 차이가 일정 수준 이상이면 확인 대상
- 누락: 있어야 할 부품이 감지되지 않으면 불량
솔직히 이 단계가 제일 번거롭습니다. 하지만 여기서 기준을 잡아두면 장비 업체와 이야기할 때도 훨씬 덜 헤맵니다. “잘 보이게 해주세요”보다 “이 정도 크기의 흠집을 이 속도에서 잡고 싶습니다”가 훨씬 강한 요청입니다.
카메라보다 조명이 먼저인 경우가 많다
머신비전 현장에서 의외로 자주 나오는 말이 “조명이 절반”이라는 이야기입니다. 사람 눈에는 잘 보이는 흠집도 카메라에는 배경과 비슷하게 찍힐 수 있고, 반대로 사람은 못 보던 미세한 차이가 특정 조명에서는 또렷하게 드러납니다.
금속처럼 반사가 심한 제품은 빛이 튀어서 흠집이 가려질 수 있습니다. 투명 플라스틱은 윤곽이 흐려질 수 있고, 검은색 고무 제품은 표면 디테일이 묻히기 쉽습니다. 그래서 링 조명, 바 조명, 백라이트, 돔 조명처럼 제품 특성에 맞는 조명을 골라야 합니다.
- 윤곽 확인: 뒤에서 빛을 비추는 백라이트가 유리한 경우가 많음
- 표면 흠집: 낮은 각도에서 비추면 상처가 도드라질 수 있음
- 반짝이는 금속: 빛을 부드럽게 퍼뜨리는 조명이 필요할 수 있음
- 색상 구분: 조명 색과 밝기 변화가 판정에 직접 영향을 줌
처음부터 비싼 카메라를 고르는 것보다, 같은 제품을 여러 조명 조건에서 촬영해 보는 편이 실속 있습니다. 이미지가 선명하게 나와야 소프트웨어도 편하게 판단합니다.
도입 비용은 장비값보다 운영까지 봐야 한다
머신비전 비용은 카메라 한 대 가격만으로 보기 어렵습니다. 렌즈, 조명, 컨트롤러, 검사 소프트웨어, 설치 구조물, 생산 설비와의 신호 연결, 유지보수까지 포함하면 차이가 꽤 납니다. 간단한 유무 검사라면 비교적 작게 시작할 수 있지만, 고속 라인에서 미세 결함을 잡아야 한다면 예산이 커집니다.
운영비도 봐야 합니다. 제품 디자인이 바뀌면 검사 조건을 다시 맞춰야 하고, 현장 조명이 바뀌거나 카메라 위치가 조금 틀어져도 판정률이 달라질 수 있습니다. 그래서 담당자가 기본 설정을 이해하고 있어야 합니다. 업체가 세팅하고 떠난 뒤 아무도 만질 수 없으면 작은 변화에도 라인이 멈출 수 있습니다.
현장에서 꼭 확인할 것
- 정상 제품과 불량 제품 샘플을 충분히 모을 수 있는지
- 제품이 카메라 앞에서 항상 같은 위치와 각도로 지나가는지
- 불량 판정 후 제품을 어떻게 배출할지
- 검사 결과를 저장해야 하는지
- 담당자가 검사 조건을 수정할 수 있는지
특히 샘플 확보는 가볍게 넘기기 쉽습니다. 정상 제품 10개만 보고 만든 기준은 실제 생산에서 흔들릴 가능성이 큽니다. 색이 조금 다른 정상품, 표면이 살짝 거친 정상품, 조립 공차가 있는 정상품까지 봐야 과검출을 줄일 수 있습니다.
작게 시작해서 기준을 키우는 방식이 현실적이다
처음부터 공장 전체를 머신비전으로 바꾸려 하면 부담이 큽니다. 저는 한 라인, 한 검사 항목부터 시작하는 편이 좋다고 봅니다. 예를 들어 라벨 누락 검사처럼 판정이 비교적 단순한 업무부터 적용하면 성과를 빠르게 확인할 수 있습니다.
도입 후에는 불량을 얼마나 잘 잡았는지뿐 아니라 정상 제품을 불량으로 잘못 판정한 비율도 함께 봐야 합니다. 불량 100개 중 98개를 잡아도 정상 제품을 계속 멈춰 세우면 현장에서는 피로감이 커집니다. 검사 정확도는 숫자 하나가 아니라 놓침, 과검출, 처리 속도, 작업자 개입 시간을 같이 봐야 현실이 보입니다.
머신비전은 사람을 대체한다기보다, 사람이 계속 하기 힘든 반복 판단을 안정적으로 맡기는 도구에 가깝습니다. 현장의 경험과 장비의 일관성이 잘 맞물리면 품질 관리가 훨씬 차분해집니다. 처음에는 어렵게 느껴져도 검사 기준을 작게 쪼개고, 샘플을 충분히 모으고, 조명 테스트를 꼼꼼히 거치면 생각보다 현실적인 선택지가 될 수 있습니다.